
Nei capannoni della provincia, tra Pomigliano, Nola, l’area casertana e i poli aerospaziali del Napoletano, una parte del lavoro sta cambiando in silenzio. Il controllo qualità, che per decenni si è fatto a fine linea con una lampada, una lente e l’occhio di un operatore esperto, si sta spostando dentro il processo. Non per moda tecnologica, ma perché i committenti finali, soprattutto nell’aeronautica e nella componentistica auto, chiedono la tracciabilità di ogni singolo pezzo prodotto.
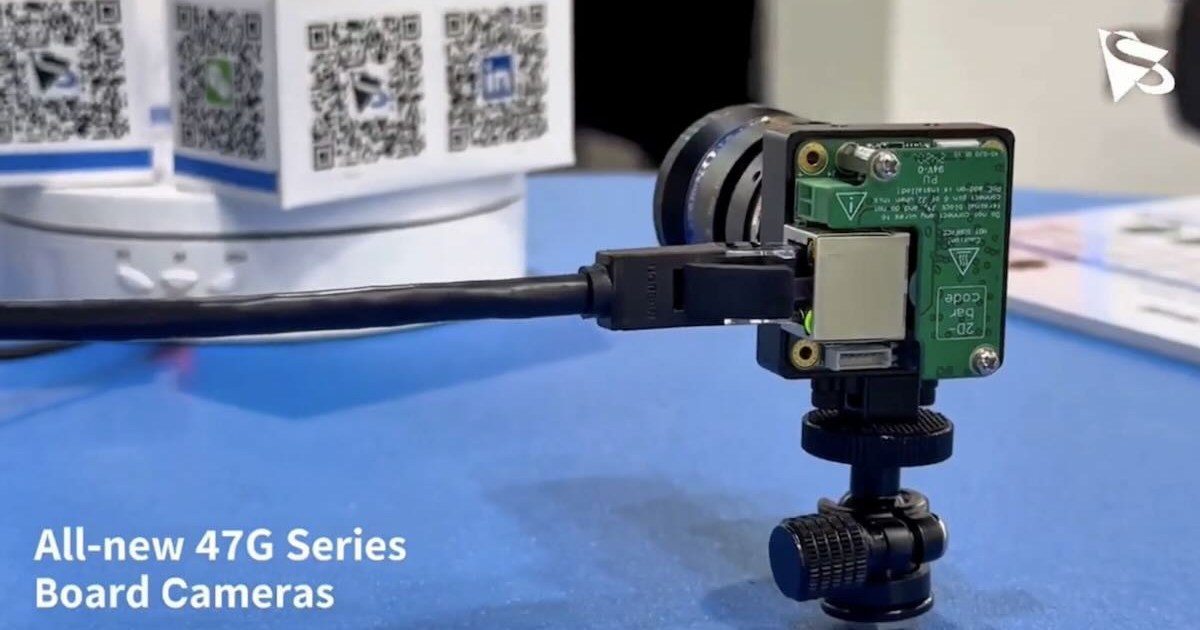
Lo strumento attorno a cui ruota questo passaggio è una telecamera embedded industriale, cioè un dispositivo in cui l’acquisizione dell’immagine e la sua elaborazione avvengono direttamente sulla macchina, senza inviare il flusso video a un server esterno. Il vantaggio non è la qualità dell’immagine in sé, ma il tempo: il sistema valuta il pezzo mentre la linea è in movimento e produce un esito immediato, che viene registrato insieme al codice del lotto.
Il controllo qualità esce dal banco ed entra nella linea
La differenza pratica è sostanziale. Con il controllo a campione, un difetto sistematico si scopre a valle, quando decine o centinaia di pezzi sono già stati prodotti. Con il controllo in linea, lo scarto emerge subito e l’anomalia di processo può essere corretta prima che diventi un lotto da rilavorare. Per un fornitore che lavora su commesse a marginalità stretta, è la differenza tra un margine e una perdita.
C’è poi un aspetto documentale che pesa quanto quello produttivo. Molte commesse del settore aerospaziale richiedono di poter dimostrare, a distanza di anni, che un determinato componente è stato verificato. Un archivio di esiti associati ai codici di produzione risponde a questa richiesta in modo più solido di qualsiasi registro compilato a mano.
Perché la Campania arriva a questo passaggio adesso
La regione ha una struttura industriale che rende il tema particolarmente rilevante: distretti consolidati nell’aerospazio e nell’automotive, un tessuto diffuso di fornitori di secondo e terzo livello, e un comparto agroalimentare, dal conserviero dell’Agro nocerino alla trasformazione lattiero casearia, dove il controllo visivo è altrettanto centrale. A questo si aggiunge un interesse istituzionale crescente per le tecnologie di calcolo avanzate, testimoniato da iniziative come il progetto QUANTIA, che a Napoli lavora sull’integrazione tra quantum computing e intelligenza artificiale.
Il punto debole resta la distanza tra i grandi committenti, che queste tecnologie le hanno già, e la platea dei fornitori più piccoli, che spesso le subiscono come requisito contrattuale senza averle scelte.
Che cosa cambia davvero per un fornitore di secondo livello
Per un’azienda con venti o cinquanta addetti, l’introduzione di un sistema di ispezione automatica non è solo un acquisto di macchinari. Comporta una serie di conseguenze organizzative che è meglio conoscere prima, perché sono quelle che determinano il successo o il fallimento dell’investimento.
- Cambia il modo di definire il difetto. Finché il giudizio è umano, il criterio resta implicito. Un sistema automatico obbliga a scrivere una soglia numerica, e questo passaggio spesso rivela che in azienda non esisteva una definizione condivisa di scarto.
- Serve un referente interno stabile. Non un informatico, ma una persona che conosca il processo e sappia intervenire sulla taratura. Senza questa figura, ogni cambio di prodotto diventa una chiamata al fornitore.
- Il dato prodotto va gestito. Un sistema che genera migliaia di esiti al giorno è utile solo se qualcuno li aggrega e li legge. Altrimenti produce archivi che nessuno apre e costi di storage che nessuno aveva previsto.
- L’integrazione con il gestionale è un requisito, non un optional. Le agevolazioni fiscali sull’iperammortamento richiedono che il bene sia interconnesso al sistema aziendale. Un impianto isolato, per quanto efficiente, non accede al beneficio.
- La manutenzione cambia natura. Ottiche che si sporcano, illuminazione che si degrada, vibrazioni che spostano il fuoco. Sono guasti silenziosi, che non fermano la linea ma peggiorano lentamente i risultati.
Nessuna di queste voci è insormontabile. Insieme, però, spiegano perché due aziende che comprano lo stesso impianto possano ottenere risultati opposti. La tecnologia è identica, l’organizzazione che la accoglie no.
Iperammortamento 2026, la leva fiscale
Sul piano degli incentivi, la disciplina del nuovo iperammortamento riguarda gli investimenti in beni strumentali nuovi effettuati in Italia a partire dal 1° gennaio 2026. Secondo le guide fiscali che ne illustrano il funzionamento, la maggiorazione del costo deducibile è articolata per scaglioni, con la percentuale più alta riservata alla quota fino a 2,5 milioni di euro e aliquote decrescenti per gli importi superiori. Rientrano tra i beni agevolabili sia macchinari e attrezzature tecnologicamente avanzate, sia componenti immateriali come software di intelligenza artificiale e sistemi di edge computing.
Il vincolo dell’interconnessione, già citato, è quello che nella pratica esclude più imprese di quante ci si aspetti. Vale la pena verificarlo con il proprio consulente prima di programmare la spesa.
Il nodo delle competenze
Resta il problema più difficile da risolvere con un incentivo. Le figure capaci di configurare, mantenere e interpretare questi sistemi sono poche e contese, e le imprese medie faticano a trattenerle. Gli ITS del territorio hanno percorsi dedicati alla meccatronica e all’automazione, ma il collegamento tra formazione e fabbisogno effettivo delle aziende resta discontinuo.
Che cosa non risolve l’automazione
Un sistema di ispezione automatica trova i difetti che gli sono stati insegnati a trovare. Non individua le cause, non riorganizza il flusso produttivo, non sostituisce la capacità di leggere un processo. Le aziende che l’hanno introdotta con l’aspettativa di risolvere problemi di qualità strutturali hanno in genere scoperto, dopo qualche mese, di avere semplicemente una misura molto precisa di un problema che restava intatto.